- Anasayfa
- Ürün Grupları
- Komparatör
Komparatör
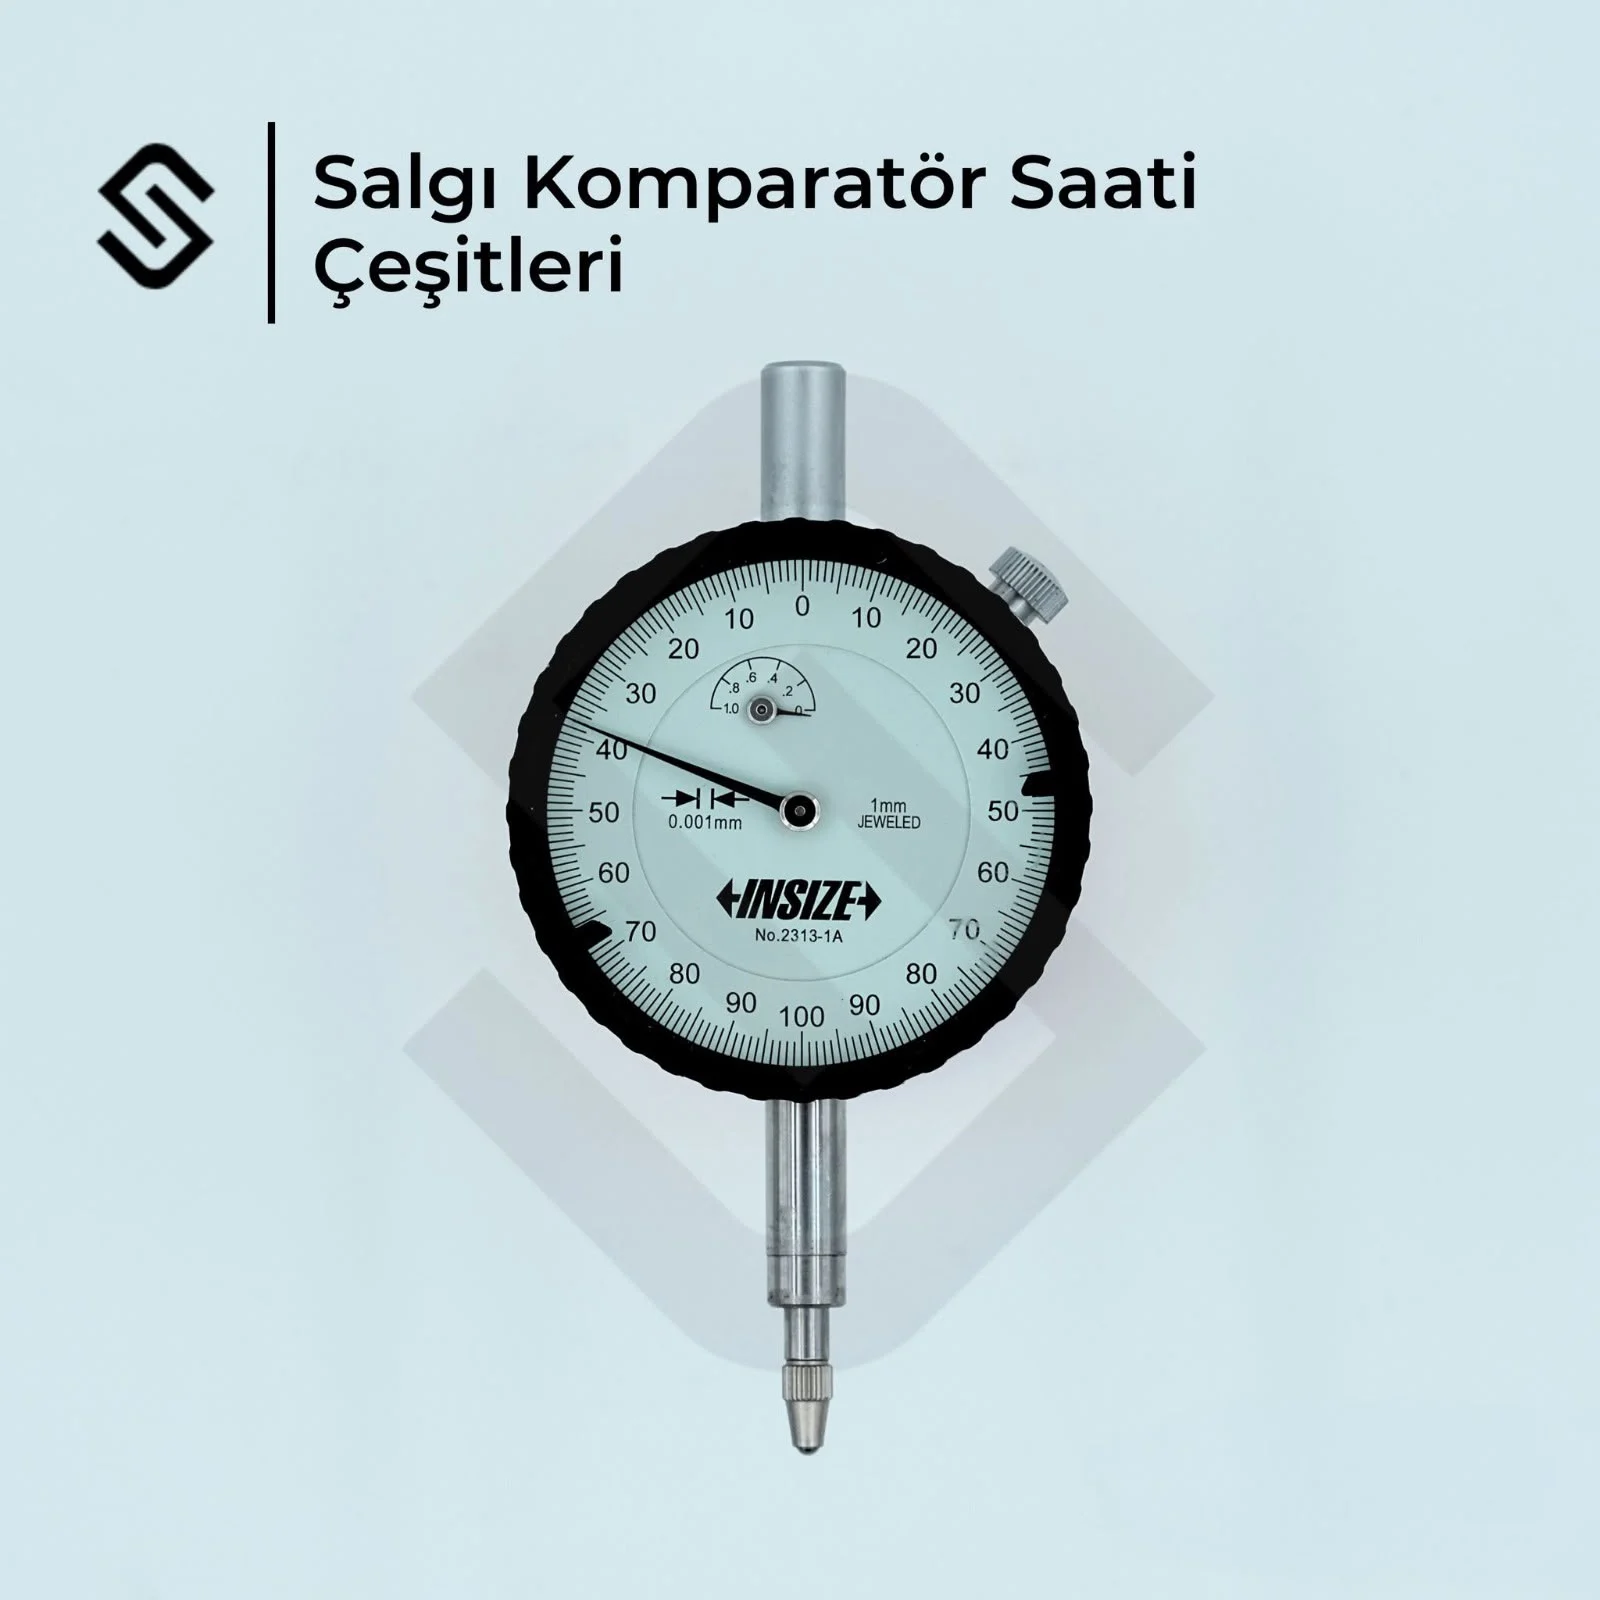
Mutlak ölçü değil, bir referansa göre fark ölçen kontrol saatleri. Ayna salgısı almak, tabla ve mengene paralelliği ayarlamak, parça merkezlemek için kullanılır. Saatli ve kollu tipleriyle, manyetik ayak ve setleriyle tedarik ediyoruz.
- Saatli komparatör (dial indicator) — DIN 878, tipik 0,01 mm / 10 mm strok
- Kollu / parmaklı komparatör (dial test indicator) — DIN 2270, 0,002 mm'ye kadar
- Manyetik ayaklar, mafsallı kollar ve bağlantı aparatları
- Tezgâh sıfırlama probları ve Z sıfırlama saatleri
Komparatör ne ölçer, ne ölçmez?
Komparatör bir parçanın ölçüsünü söylemez; bir referansa göre ne kadar saptığını söyler. Bu yüzden ona karşılaştırmalı ölçüm aleti denir. Tezgâhta en çok şu işlerde kullanılır: torna aynasına bağlanan parçanın salgısını almak, freze mengenesinin sabit çenesini tablaya göre paralel ayarlamak, tablanın düzlüğünü kontrol etmek, şaftın radyal ve eksenel sapmasını ölçmek, parçayı fener miline göre merkezlemek.
Saatli mi, kollu mu?
Saatli komparatör (dial indicator) dikey hareket eden bir mile sahiptir; tipik olarak 0,01 mm çözünürlükte, 10 mm civarı strokla çalışır ve DIN 878 ile tanımlanır. Yüzey düzlüğü, derinlik farkı ve büyük sapmaların ölçümünde kullanılır. Kollu (parmaklı) komparatör (dial test indicator, DIN 2270) ise ucu yana bakan, küçük gövdeli bir alettir; dar yerlere, delik içine ve ayna çenesinin yanına girer. Çözünürlüğü 0,01 mm ya da 0,002 mm'dir ama stroku çok kısadır. Atölyede ikisi birbirinin yerine geçmez: dar yerlerde ve ayna çenesi yanında kollu, uzun stroklu ölçümlerde ve yüzey kontrolünde saatli komparatör kullanılır.
Manyetik ayak
Komparatör tek başına bir şey ifade etmez; sağlam bir referansa bağlanması gerekir. Manyetik ayak tezgâh tablasına ya da gövdeye kilitlenir. Ayağın mafsalları ne kadar uzun açılırsa ölçüm o kadar titreşime açık hâle gelir; kolu mümkün olduğunca kısa tutmak ölçümün güvenilirliğini artırır.
Ölçüm hassasiyeti
Komparatörün ucu yüzeye dik temas etmelidir. Açılı temasta okunan değer gerçek sapmadan küçük çıkar; buna kosinüs hatası denir ve okunan değerin açının kosinüsüne bölünmesiyle düzeltilir. Ayrıca uç, ölçüme başlamadan önce bir miktar bastırılıp saat sıfırlanmalıdır ki hem artı hem eksi yönde sapma okunabilsin.
Tezgâh sıfırlama probları
CNC tezgâhta iş sıfırı ve Z ekseni referansı almak için sıfırlama probları ve Z sıfırlama saatleri kullanılır; komparatörle aynı mantıkla çalışır ve kurulum süresini belirgin biçimde kısaltır.
| 1. Ürün seçimi | Katalogdan ürün kodunu belirleyin veya parçayı/tezgâhı bize anlatın. |
|---|---|
| 2. Teklif | Fiyat, stok durumu ve termin bilgisini yazılı olarak iletelim. |
| 3. Sipariş | Onayınızın ardından siparişi oluşturup teslim tarihini bildirelim. |
| 4. Teslimat | Ankara içi elden/kurye, Türkiye geneli anlaşmalı kargo ile sevkiyat. |
Diğer Ürün Grupları
Kesici Takımlar
Karbür ve HSS parmak frezeler, matkaplar, kılavuz ve raybalar.
Karbür Freze
Tungsten karbür parmak frezeler; çap, ağız sayısı ve kaplamaya göre.
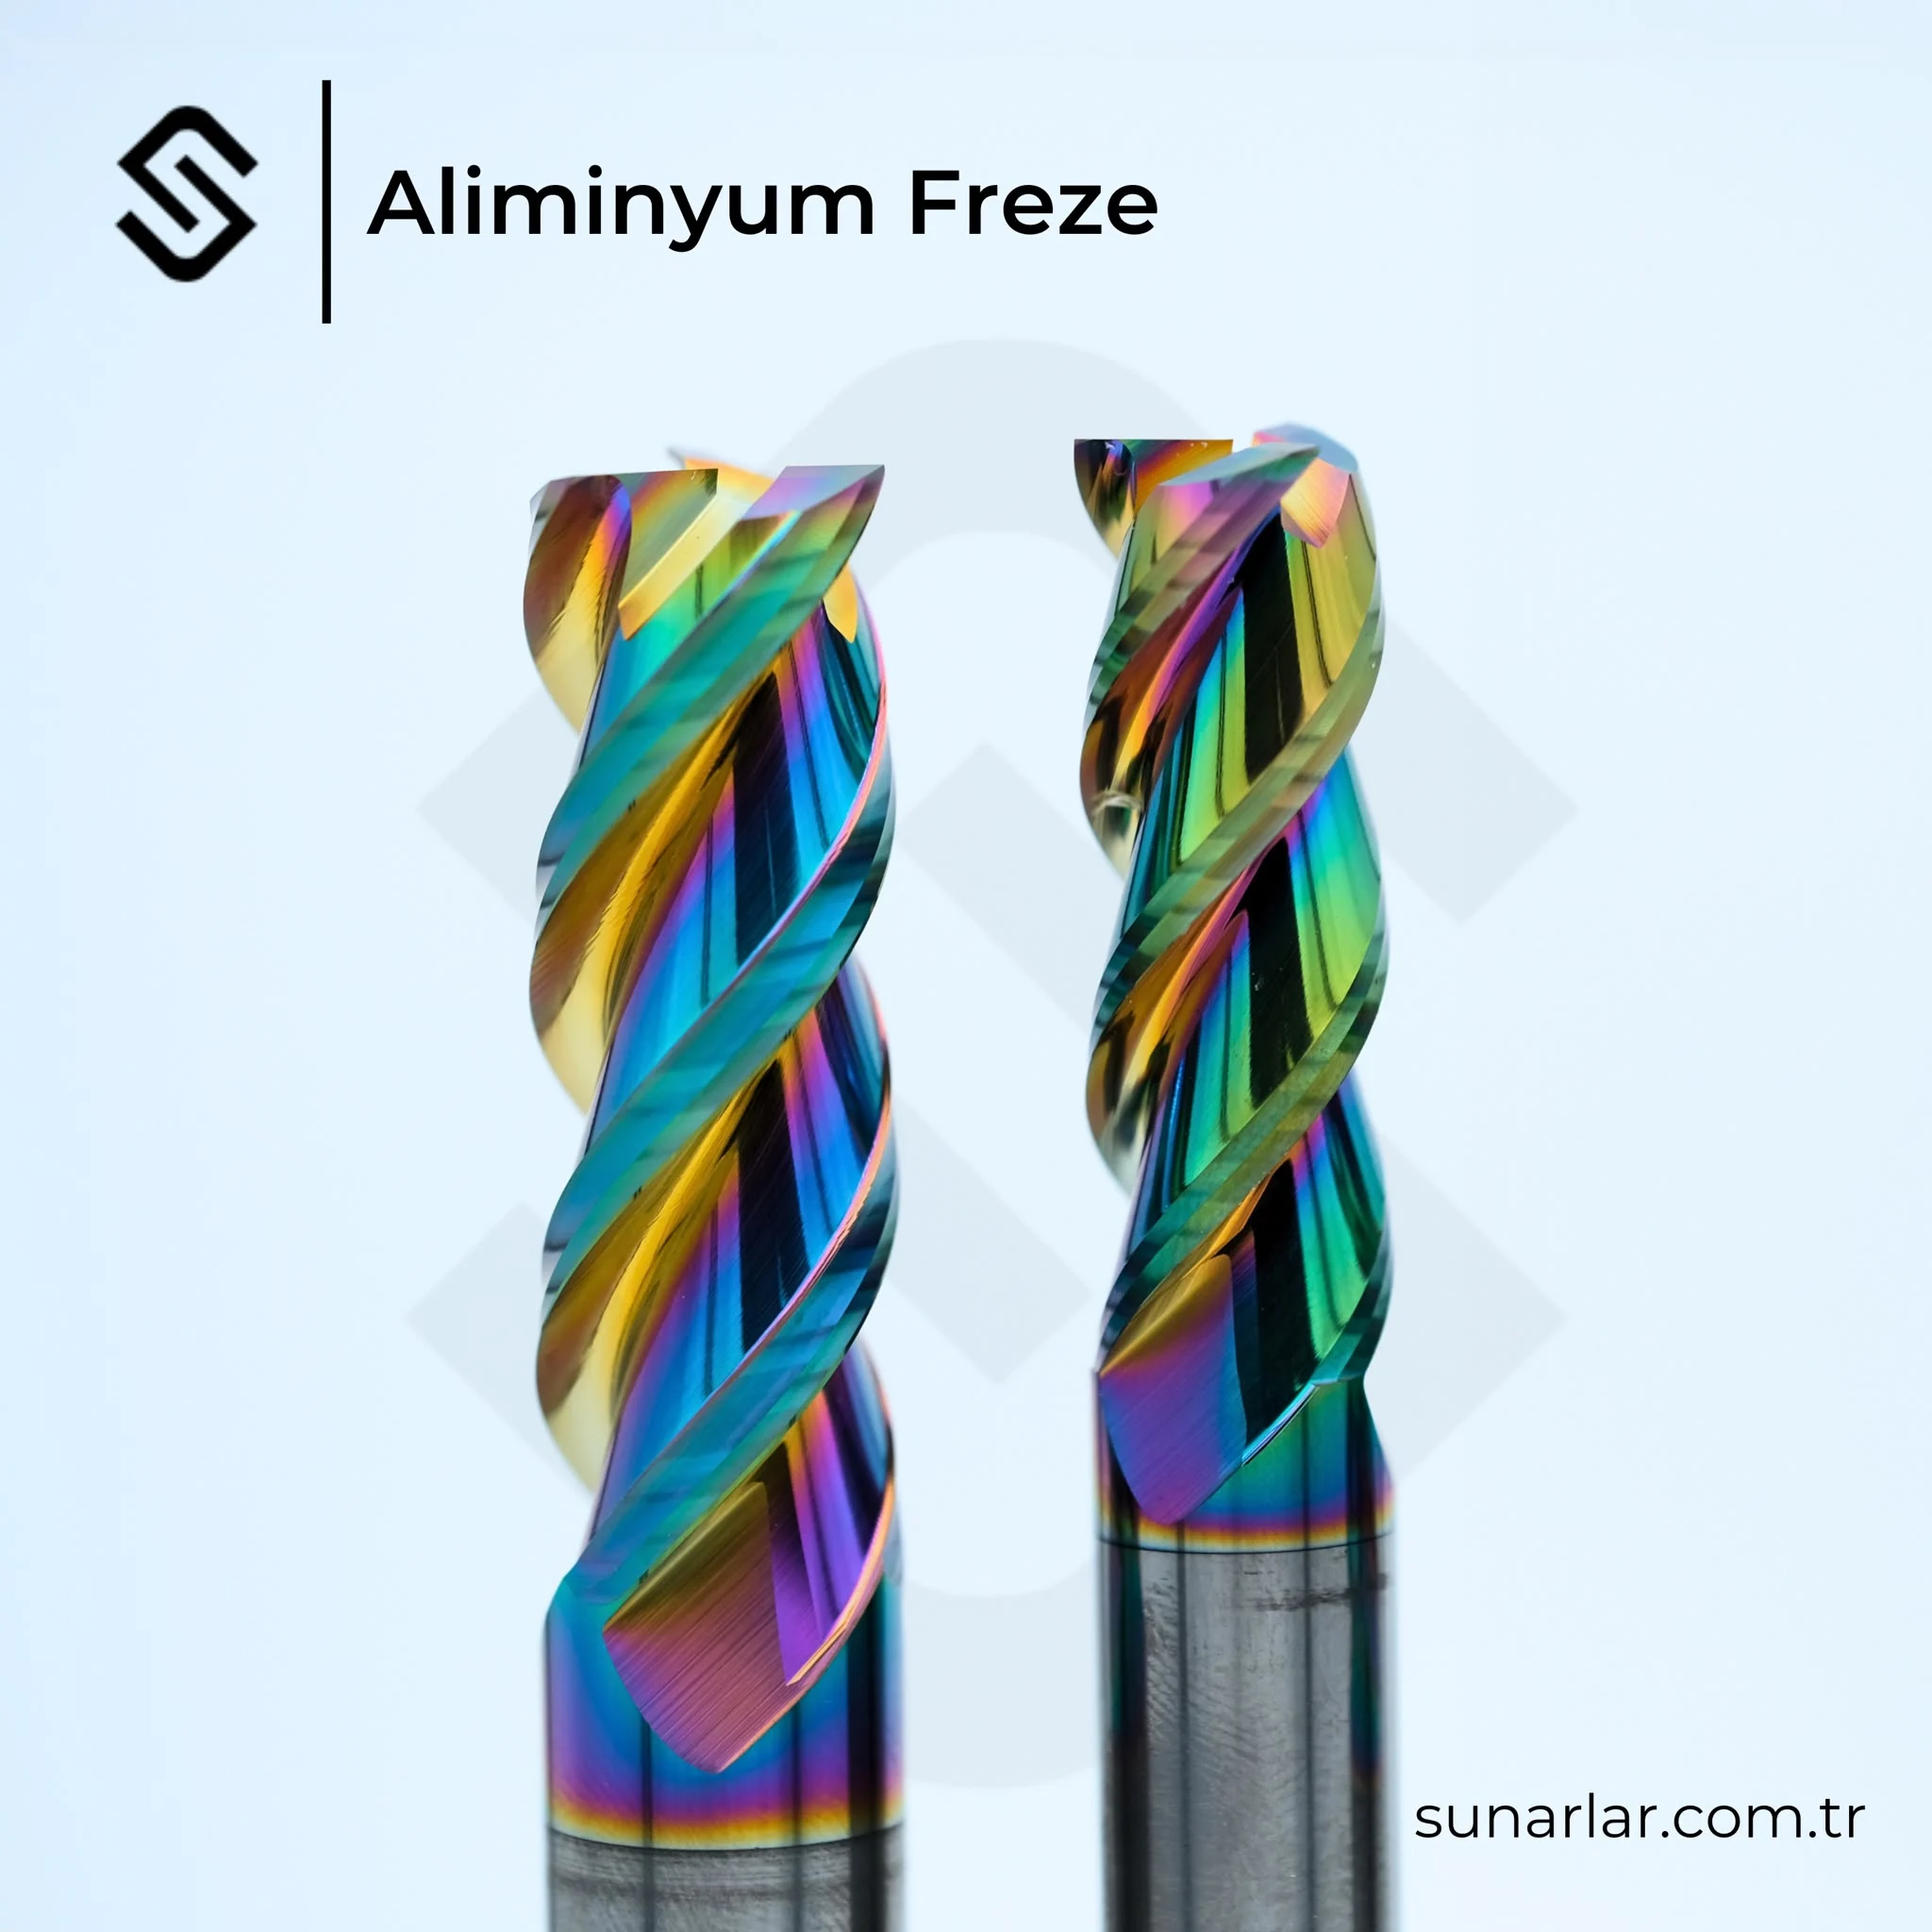
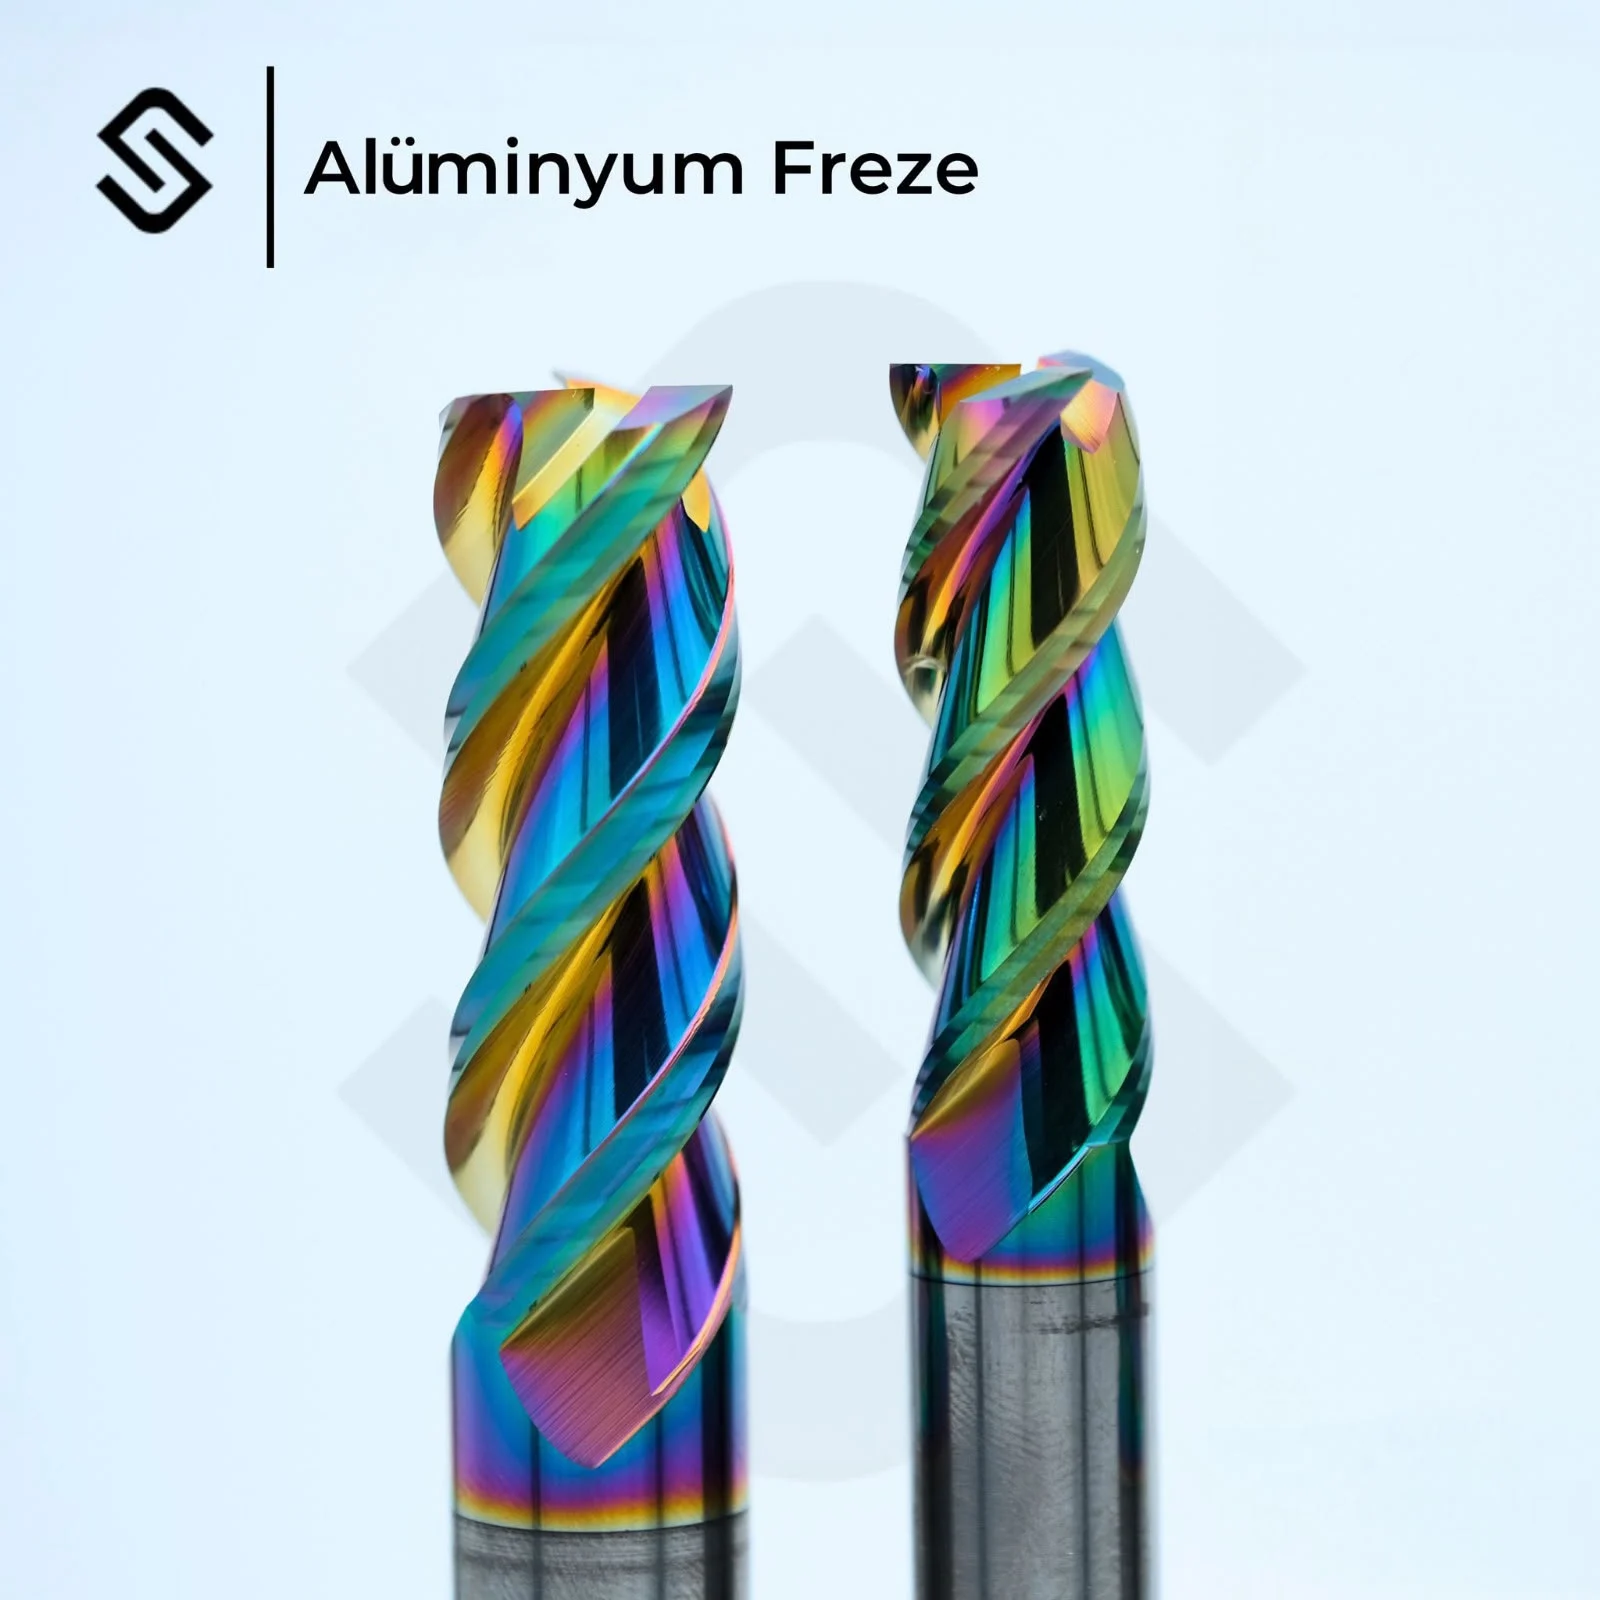
Alüminyum Karbür Freze
Alüminyuma özel, az ağızlı ve parlatılmış ağızlı karbür frezeler.