- Anasayfa
- Ürün Grupları
- Karbür Freze
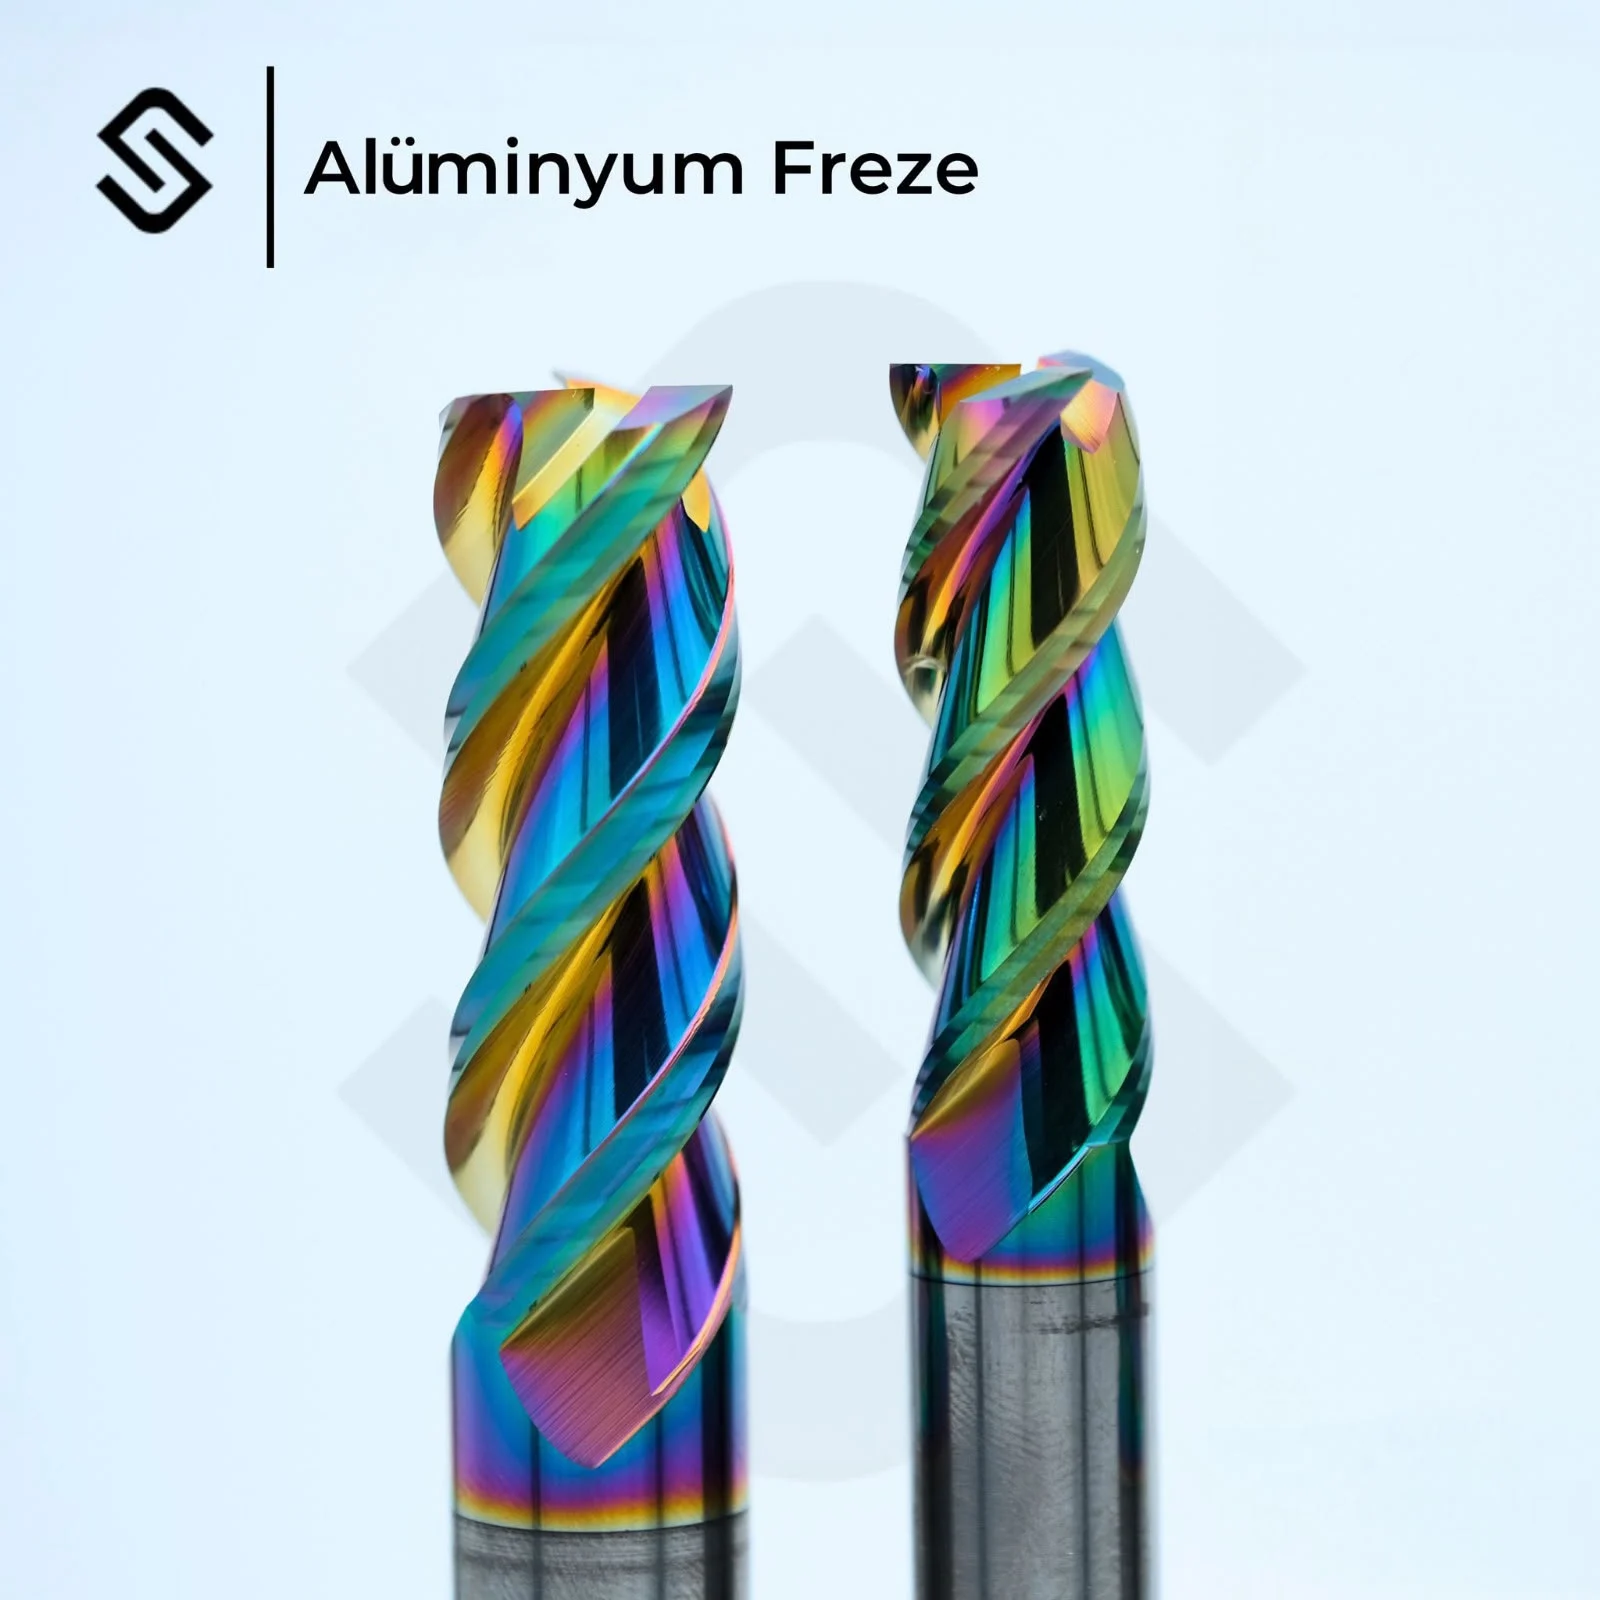
Karbür Freze
Tungsten karbürden tek parça taşlanan parmak frezeler. Yüksek kesme hızında, sertleştirilmiş çelikte ve CNC işleme merkezlerinde çalışır. Çap, ağız sayısı, kesme boyu, kaplama ve köşe radyüsünü işlenecek malzemeye göre birlikte belirliyoruz.
- Çelik, paslanmaz, dökme demir ve sert malzeme için kaplamalı seriler
- Kaba işleme, finiş ve köşe radyüslü (toroidal) tipler
- T frezeler, havşa ve pah takımları
- Alüminyum için parlatılmış ağızlı, az ağızlı seriler
Karbür freze nedir?
Karbür freze, tungsten karbür (sert metal) gövdeden tek parça olarak taşlanan parmak frezedir. HSS frezeye göre çok daha sert ve ısıya dayanıklıdır; bu yüzden yüksek kesme hızında, sertleştirilmiş çelikte ve CNC işleme merkezlerinde tercih edilir. Bunun bedeli gevrekliktir: titreşimi, rijit olmayan bağlamayı ve darbeyi affetmez. Tezgâh ve bağlama zayıfsa karbürün avantajı kullanılamaz, takım kırılır.
Seçerken sorulan ölçüler
Bir karbür freze siparişi verilirken şu beş bilgi netleşmelidir: kesme çapı, ağız (flüt) sayısı, sap çapı, toplam boy ile kesme boyu ve köşe radyüsü. Ağız sayısı işin karakterini belirler — 2 ağız talaş boşluğu geniştir ve yumuşak, yapışkan malzemede tercih edilir; 4 ve üzeri ağız çelikte daha yüksek ilerleme ve daha iyi yüzey verir. Kesme boyunu ihtiyaçtan uzun seçmek titreşimi artırır; mümkün olan en kısa takım her zaman daha iyi çalışır.
Kaplama neye göre seçilir?
Kaplama, takımın ısıya ve aşınmaya karşı kalkanıdır. Çelik ve paslanmazda TiAlN/AlTiN sınıfı kaplamalar yaygındır; yüksek sıcaklıkta koruyucu oksit tabaka oluşturur. Alüminyum ve demir dışı malzemede ise durum terstir: alüminyum içeren kaplamalar yapışmaya eğilimlidir, bu yüzden parlatılmış ağızlı kaplamasız ya da TiB2 / ZrN / DLC kaplamalı seriler kullanılır.
Hangi kaliteyi stoklamalı?
Atölyelerin çoğu için en pratik yol, sık kullanılan üç dört çapı iki ayrı kalitede bulundurmaktır: çelik grubu için kaplamalı çok ağızlı seri, alüminyum için ayrı bir az ağızlı seri. Böylece yanlış takımla iş yapma ve tek bir seriyi her işte tüketme sorunu ortadan kalkar.
Teklif
Katalog kodunuz varsa doğrudan fiyat ve termin veriyoruz. Kod yoksa işlenecek malzemeyi, parça resmini veya fotoğrafını ve tezgâh bilgisini iletmeniz yeterli — uygun çap ve kaliteyi öneriyoruz.
Devir ve ilerleme nasıl hesaplanır?
Katalogda kesme hızı (Vc) metre/dakika olarak verilir, tezgâha ise devir (n) girilir. Aradaki dönüşüm tek formülle yapılır:
| Büyüklük | Formül | Birim |
|---|---|---|
| Devir | n = Vc × 1000 ÷ (π × D) | dev/dak |
| Tabla ilerlemesi | Vf = n × z × fz | mm/dak |
| Kesme hızı | Vc = n × π × D ÷ 1000 | m/dak |
Burada D takım çapı (mm), z ağız sayısı, fz diş başına ilerlemedir (mm/diş).
Örnek: Ø12 mm dört ağızlı bir karbür freze, katalogda Vc 130 m/dak veriyor olsun. Devir n = 130 × 1000 ÷ (3,1416 × 12) = 3.448 dev/dak. Diş başına ilerleme 0,09 mm ise tabla ilerlemesi Vf = 3.448 × 4 × 0,09 = 1.241 mm/dak.
Kesme değerini nereden almalı?
Bu sayfada kesme hızı ve ilerleme tablosu yayınlamıyoruz, çünkü bu değerler takımın markasına, kaplamasına, geometrisine, tezgâhın rijitliğine ve soğutma biçimine göre kat kat değişir. Aynı malzeme için farklı üretici kataloglarında iki-üç kat fark görmek olağandır. Yanlış bir tablodan alınan değer takımı ilk dakikada kırar.
Doğru kaynak, elinizdeki takımın kendi üreticisinin kataloğudur. Bizden aldığınız takımın kesme verisi elimizde yoksa üreticiden isteyip size iletiyoruz.
Diş başına ilerleme neye bağlı?
Kataloglardaki fz değerlerini okurken en çok atlanan nokta şudur: fz yalnızca malzeme ve çapın değil, kavramanın da fonksiyonudur. Aynı freze, yan frezelemede ve kanal açmada aynı ilerlemeyi kaldırmaz.
- Radyal kavrama (ae) arttıkça fz düşürülür. Tam kavramada — kanal açmada — değer yan frezelemeye göre üçte bir oranında azalabilir.
- Eksenel kavrama (ap) arttıkça takıma binen yük artar, ilerleme buna göre düşer.
- Ağız sayısı (z) doğrudan tabla ilerlemesini etkiler; iki ağızlı ve dört ağızlı freze aynı fz ile aynı Vf'yi vermez.
Bu yüzden bir fz tablosu, hangi kavrama koşulu için verildiği yazmıyorsa kullanılamaz. Katalogda tablonun başlığında ae ve ap değerleri mutlaka belirtilir; o satırı okumadan tabloyu uygulamayın.
| 1. Ürün seçimi | Katalogdan ürün kodunu belirleyin veya parçayı/tezgâhı bize anlatın. |
|---|---|
| 2. Teklif | Fiyat, stok durumu ve termin bilgisini yazılı olarak iletelim. |
| 3. Sipariş | Onayınızın ardından siparişi oluşturup teslim tarihini bildirelim. |
| 4. Teslimat | Ankara içi elden/kurye, Türkiye geneli anlaşmalı kargo ile sevkiyat. |
Diğer Ürün Grupları
Kesici Takımlar
Karbür ve HSS parmak frezeler, matkaplar, kılavuz ve raybalar.
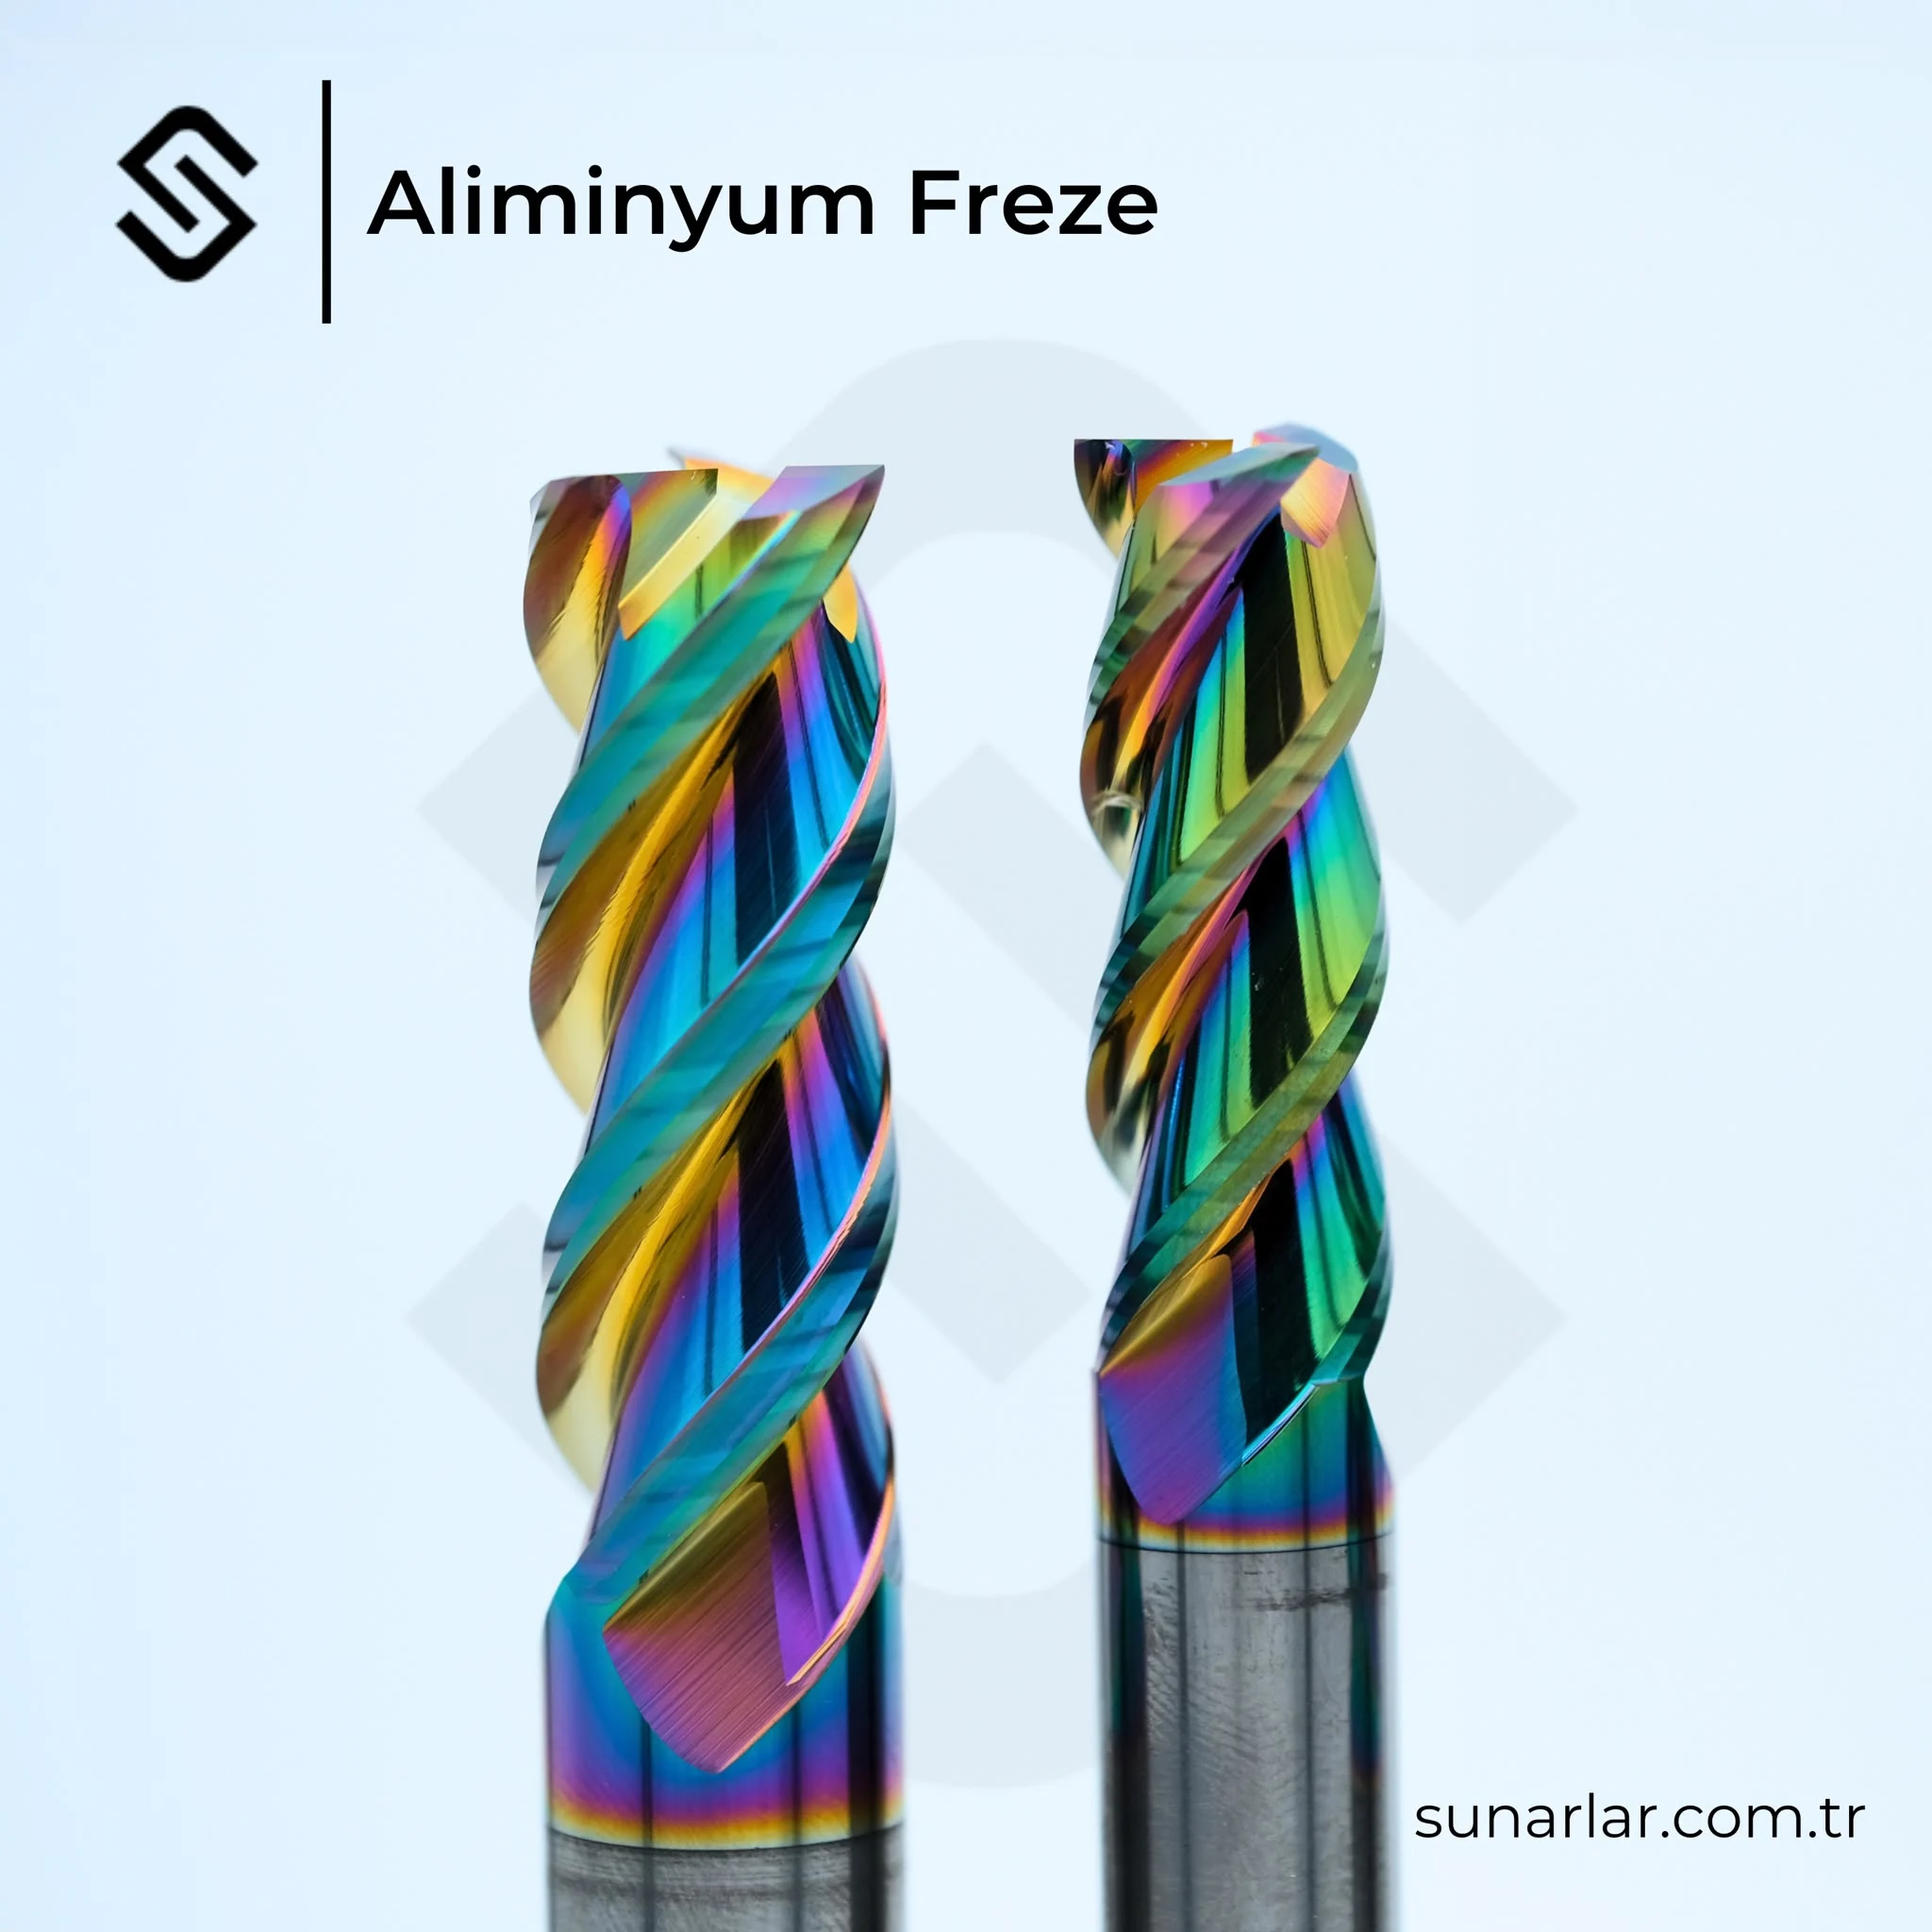
Alüminyum Karbür Freze
Alüminyuma özel, az ağızlı ve parlatılmış ağızlı karbür frezeler.
HSS Freze
Yüksek hız çeliği frezeler; tok yapıları ile üniversal tezgâhlarda.